

Jak szybko można ciąć cienkie blachy? Dlaczego wydajność laserów fiber zależy od całej maszyny?
Artykuł sponsorowany
 materiały partnera
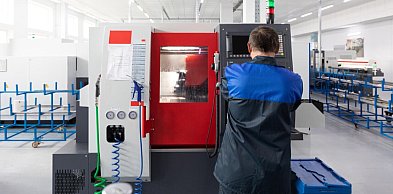
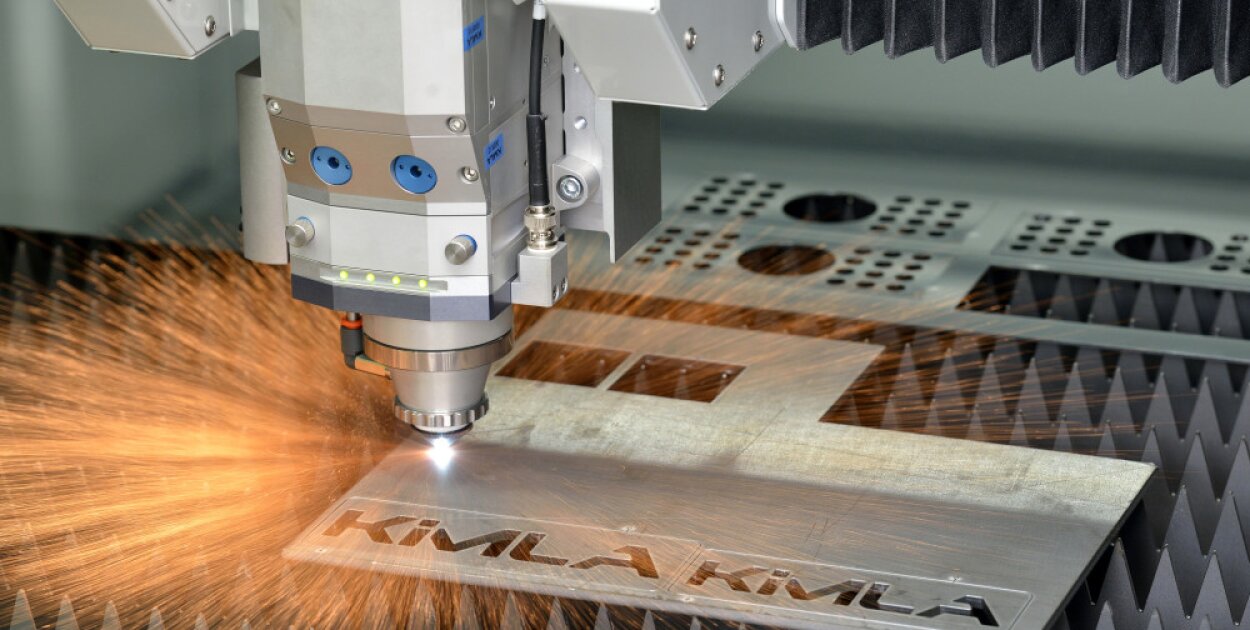
Cięcie cienkich blach to jedno z zastosowań, w których wycinarki laserowe fiber najlepiej pokazują, co potrafią. Skupiona wiązka światła szybko przecina materiał, a sterowanie komputerowe pozwala wykonywać nawet skomplikowane kształty. W praktyce na wydajność produkcji wpływa jednak dużo więcej niż sama prędkość, z jaką wiązka przesuwa się po blasze.
Zakłady, które wycinają dużo drobnych części, szybko się przekonują, że o czasie realizacji zamówienia decydują także ruchy pomocnicze, przyspieszanie, hamowanie i to, jak przygotowano program.
Dlaczego cienka blacha to szczególny przypadek?
Przy grubym materiale przecięcie danego odcinka może trwać stosunkowo długo. Przy cienkiej blasze laser fiber robi to znacznie szybciej, więc rośnie znaczenie wszystkich pozostałych czynności maszyny.
Jeśli projekt składa się z wielu małych elementów, wycinarka musi wielokrotnie zmieniać kierunek, przejeżdżać między konturami i przebijać materiał. Maksymalna prędkość na długiej prostej niewiele wtedy mówi o rzeczywistej wydajności maszyny.
Małe otwory i narożniki
Weźmy arkusz z kilkudziesięcioma wspornikami, z których każdy ma sporo otworów. Każdy element wymaga wycięcia konturu zewnętrznego i osobnych wycięć wewnętrznych, więc głowica stale zmienia kierunek i wykonuje krótkie ruchy.
Liczy się wtedy to, jak szybko maszyna przyspiesza i jak system sterowania dopasowuje prędkość do geometrii. Źle dobrane parametry mogą powodować niepotrzebne zwolnienia albo gorszą jakość krawędzi.
Napędy liniowe w wycinarkach KIMLA
KIMLA stosuje napędy liniowe we wszystkich czterech rodzinach laserów fiber. Ruch odbywa się w nich bezpośrednio, dzięki oddziaływaniu pola magnetycznego, więc znika mechaniczny luz zwrotny typowy dla klasycznych przekładni. Ma to znaczenie szczególnie przy szybkich zmianach kierunku i skomplikowanych konturach.
W modelach Powercut i Extremecut producent stosuje napędy liniowe oznaczone jako HP.
Sterowanie musi nadążać za maszyną
Wysokie przyspieszenia nie dadzą pełnych korzyści, jeśli system sterowania nie będzie dobrze analizował ścieżki. KIMLA korzysta z własnej Dynamicznej Analizy Wektorów, która oblicza parametry ruchu na podstawie geometrii konturu.
W poradniku „Zanim kupisz laser” producent zwraca uwagę, że porównywanie samej prędkości cięcia może prowadzić do błędnych wniosków. Dużo bardziej miarodajny jest pomiar czasu wykonania całego zadania.
Jak przeprowadzić porównanie?
Najlepiej przygotować arkusz z elementami typowymi dla danego zakładu, zarówno z prostymi konturami, jak i z detalami z wieloma otworami. Potem wystarczy zmierzyć łączny czas wykonania tego samego programu na porównywanych maszynach, oczywiście z zachowaniem wymagań jakościowych i właściwych parametrów technologicznych. Pozwala to ocenić maszynę w warunkach zbliżonych do prawdziwej produkcji.
Wydajność zależy też od organizacji
Nawet najszybsza wycinarka traci czas, gdy czeka na kolejny arkusz. Dlatego tak ważna jest automatyczna wymiana palet, a przy większej produkcji także systemy załadunku i rozładunku. Przykłady takich rozwiązań można znaleźć w ofercie laserów fiber KIMLA.
Przy cienkich blachach najlepsze efekty daje połączenie wydajnego źródła, dynamicznych napędów, dobrego sterowania i sprawnej logistyki. Dopiero patrząc na wszystkie te elementy razem, można ustalić, jaka będzie rzeczywista wydajność całego stanowiska.
(Artykuł sponsorowany)
Nie przegap żadnego newsa, zaobserwuj nas na
GOOGLE NEWS